Em quanto tempo a rastreabilidade na fábrica de ração acha todos os fornecedores e todos os clientes de um lote? Depende de a fábrica ter ligado cada lote de ração às bateladas que o formaram, aos lotes de matéria-prima pesados em cada batelada e às cargas expedidas com ele. Com essas ligações gravadas, o rastreio corre nas duas direções.
Nenhuma norma fixa esse tempo; o manual que orienta a fiscalização do MAPA usa 4 horas como referência. Em muitas fábricas, a ligação se perde antes do ensaque, no silo de matéria-prima e no produto que volta à linha. A expedição costuma ser a parte mais bem registrada.
Este guia segue o lote passagem por passagem, mostra onde ele se perde e como testar o rastreio com um simulado de recolhimento.
O que é rastreabilidade na fábrica de ração?
Rastreabilidade é “a capacidade de identificar a origem e seguir a movimentação de um produto durante as etapas de produção e comercialização e dos insumos utilizados em sua fabricação”, no Decreto nº 12.031/2024 (art. 10, XXXIII). Na fábrica de ração, ela corre para trás, do lote de produto acabado aos lotes de matéria-prima e aos fornecedores, e para frente, do lote a cada carga e cliente.
Lote é o produto obtido em um ciclo de fabricação, sob as mesmas condições e com homogeneidade (IN MAPA nº 4/2007, item 3.8; Decreto nº 12.031/2024, art. 10, XXVI). Batelada, ou batida, é a quantidade misturada de uma vez no misturador, termo de fábrica sem definição na norma.
A fábrica decide, no POP, o que vira um lote: uma batelada, uma ordem de produção ou um turno. Lote por turno simplifica etiqueta e expedição, mas um recolhimento leva junto tudo o que saiu no turno, inclusive as bateladas sem a matéria-prima com problema. Para outros setores, veja o post sobre rastreabilidade industrial.
O que o MAPA exige em rastreabilidade e recolhimento?
O MAPA exige da fábrica de ração um Procedimento Operacional Padrão (POP) de rastreabilidade e recolhimento (Recall), um dos temas mínimos de POP da IN MAPA nº 4/2007, o regulamento de Boas Práticas de Fabricação (BPF) do setor (item 7.1, alínea i, e item 7.13).
O Decreto nº 12.031/2024 pede mecanismos de controle que assegurem a rastreabilidade (art. 41), registros auditáveis da recepção ao destino (art. 39, XIII) e programa de recolhimento (art. 39, XVI), e só deixa vender produto com rastreabilidade da obtenção à expedição (art. 44, II).
O Decreto nº 12.031/2024 não define recolhimento (recall); exige que o autocontrole o preveja para lotes com deficiência ou não conformidade que possa causar risco à segurança do consumidor ou à saúde animal (art. 40, II).
Para a fábrica registrada autorizada a fabricar ração com medicamento, a Portaria SDA nº 798/2023 manda garantir a rastreabilidade do produto medicamentoso da fabricação até o destino (art. 25, VIII). Na prática, o rastreio dessa ração passa pela sequência de produção: a ordem real das bateladas, a limpeza de linha depois do lote medicado e o destino do material dessa limpeza.
No Termo de Fiscalização de Autocontroles do MAPA (Módulo I, versão de 08/2024), o fiscal registra se foi possível rastrear um lote de produto acabado; termo e multas estão no post sobre o que a fiscalização do MAPA confere na fábrica de ração. Nenhuma norma fixa tempo máximo para esse rastreio; o manual que orienta a fiscalização cita 4 horas como tempo considerado ideal, como orientação ao fiscal, não como norma.
Rastreabilidade industrial na prática: da automação ao compliance
Descubra como estruturar operações mais seguras, auditáveis e eficientes!Como seguir o lote em cada etapa, do recebimento à expedição?
Seguir o lote na fábrica de ração é gravar uma ligação em cada passagem, da portaria à carga. Na passagem sem registro, o rastreio passa a depender de memória.
| Etapa | O que precisa ficar ligado ao lote | Onde costuma quebrar |
|---|---|---|
| Recebimento | Lote do fornecedor, nota fiscal, laudo e local de descarga | Laudo arquivado pela nota, sem o lote do fornecedor |
| Armazenagem | Qual carga entrou em cada silo e quando | Silo abastecido sem registro da carga |
| Moagem e silos de dosagem | Silo de origem e hora de cada transferência | Troca do silo de origem sem anotação |
| Dosagem e fracionamento | Silo de dosagem e lote de matéria-prima de cada ordem | Saco aberto que volta ao estoque sem identificação |
| Adição e mistura | Ingrediente e lote que entraram em cada batelada | Adição manual anotada no fim do turno |
| Peletização ou extrusão e produto acabado | Bateladas que formam o lote e regra do retorno de finos | Lote sem a lista das bateladas |
| Ensaque, granel e expedição | Lote, carga, cliente, data e nota fiscal de cada saída | Granel sem ordem de carregamento ligada ao lote; sobra no silo de expedição |
Recebimento
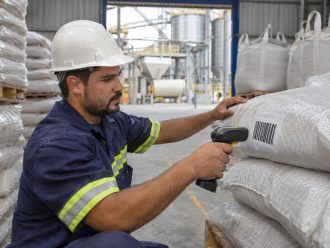
A rastreabilidade de matéria-prima começa na portaria: o lote do fornecedor entra no registro com a nota, o laudo e o local de descarga. Granel vai para silo; ensacado ganha etiqueta com o lote do fornecedor, tema do post sobre controle de armazém de ensacados.
Armazenagem e abastecimento de silos
No silo de matéria-prima, cargas de fornecedores diferentes se misturam. O registro que segura o rastreio é qual carga entrou em qual silo e desde quando o silo abastece a produção. Sem ele, o laudo ruim de uma carga alcança, no papel, todas as bateladas que usaram o silo.
Moagem e silos de dosagem
Na maior parte das fábricas, milho e farelo passam pelo moinho antes da dosagem e chegam aos silos de dosagem por transferência. Um silo de dosagem pode receber de dois silos de armazenagem no mesmo dia, e é nessa troca, sem hora anotada, que o granel perde a origem. O registro mínimo é silo de origem, silo de destino e hora.
Na pós-moagem, comum em parte da aquicultura e do pet food, o moinho vem depois da batelada.
Dosagem e fracionamento
Os macroingredientes saem dos silos de dosagem pela balança automática, que precisa registrar de qual silo veio cada peso. Nos microingredientes pesados à mão, a pesagem assistida liga o peso de cada ingrediente à ordem de produção. No fracionamento, o saldo do saco aberto volta ao estoque e, sem identificação, entra na próxima ordem sem lote.
Adição e mistura
A conferência do ingrediente no ponto de adição confirma qual ingrediente, de qual lote, entrou em qual batelada. A adição manual anotada de memória no fim do turno registra a fórmula prevista, e o lote realmente usado fica sem prova.
Peletização ou extrusão e produto acabado
Depois da mistura vêm peletização ou extrusão, resfriamento e silo de produto acabado. O lote carrega a lista das bateladas que o formaram e, na peletizadora, a regra do retorno de finos na troca de lote.
Ensaque, granel e expedição
No ensacado, a identificação do lote vai no rótulo ou na etiqueta (Decreto nº 12.031/2024, art. 64, XIII), tema do infográfico do ciclo de vida do ensacado. No granel, o rótulo vai na nota fiscal, com o lote (arts. 64, XIII, e 66); dentro da fábrica, a ligação é a ordem de carregamento, com lote, cliente, data e placa.
Onde a rastreabilidade do lote costuma quebrar?
A rastreabilidade do lote costuma quebrar onde o produto volta à linha ou sobra para o lote seguinte.
- Finos da peletização. Os finos separados na peneira depois do resfriador voltam à prensa. Na troca de lote, o fino do anterior entra no seguinte, e o POP precisa dizer onde fica o corte.
- Sobra no silo de expedição e na caixa da prensa. O resto de um lote entra no seguinte. Sem registro do esvaziamento, a carga leva produto de dois lotes e a nota fiscal, um.
- Reprocesso. Ração fora da especificação que volta ao misturador é destinação industrial, com rastreabilidade assegurada (Decreto nº 12.031/2024, art. 10, XIV), e precisa entrar com o lote de origem.
- Material de limpeza de linha. A IN 4/2007 pede esse material identificado e guardado em local próprio (item 6.2.3). Na linha medicada, é ele que leva o resíduo do medicamento.
- Devolução de cliente. O item 4.3.24 da IN 4/2007 manda manter o devolvido ou recolhido identificado e em setor separado. Devolução encostada no corredor volta ao estoque por engano.
- Granel no silo da granja. A carga se mistura com a anterior, e o rastreio para frente passa a depender do registro do cliente.
Como fazer um simulado de recolhimento na fábrica de ração?
Simulado de recolhimento, ou simulado de recall, é o teste interno em que a fábrica escolhe um lote e o rastreia nas duas direções, como se fosse recolher, para ver onde a busca trava. Nenhuma norma do MAPA fixa a frequência; a fábrica a define no POP (IN 4/2007, item 7.2). Uma rotina mensal, num lote sorteado, é prática sugerida e ocupa a qualidade e a expedição por algumas horas.
1. Sorteie o lote, sem escolher o mais fácil
Sorteie um lote expedido nas últimas semanas, de preferência com microingrediente sensível ou saída a granel. Com linha medicada, teste o lote não medicado produzido logo depois de um medicado.
2. Rastreie para trás, até o fornecedor
A qualidade vai do lote às bateladas, delas aos lotes de matéria-prima e ao fornecedor, à nota e ao laudo, anotando cada silo no caminho.
3. Rastreie para frente, até cada cliente
A expedição lista cada carga do lote, com cliente, data, quantidade e nota fiscal.
4. Feche a quantidade
Some expedido, estoque, devolvido e perda registrada e compare com o produzido. A diferença indica saída sem registro ou sobra que foi para outro lote. Nenhuma norma do MAPA descreve esse balanço.
5. Cronometre e anote onde travou
Registre o tempo de cada direção e a passagem em que a busca parou, como uma transferência de silo sem hora.
6. Registre o resultado e a ação corretiva
Quando o POP prevê o simulado, o registro com lote, tempo, pontos de trava e ação corretiva comprova a execução (IN 4/2007, item 7.15).
O que o POP de rastreabilidade e recolhimento precisa ter?
O POP de rastreabilidade e recolhimento precisa estabelecer como a fábrica rastreia o histórico de cada lote, da origem das matérias-primas ao destino do produto acabado, com os procedimentos do recolhimento, a segregação do recolhido, o destino final e os responsáveis (IN 4/2007, item 7.13).
A prática pede mais estas definições:
- Quem decide recolher um lote, e com base em quê
- Quem fala com o cliente, a granja ou o cooperado
- Onde fica a área separada do recolhido e do devolvido
- O que conta como lote, com finos, reprocesso e sobra de silo
- A frequência do simulado
Como o Nexxus MES apoia a rastreabilidade do lote?
A Nexxus é uma empresa de automação industrial, painéis elétricos, sistemas e software com foco em nutrição animal, que desenvolve o Nexxus MES. O sistema de execução da produção (MES, do inglês Manufacturing Execution System) é o software que acompanha e registra a produção no chão de fábrica.
Conforme o escopo implantado, o Nexxus MES apoia a rastreabilidade com pesagem assistida, double check na adição e controle de armazém de ensacados. O tempo de mistura e a temperatura da peletização ficam gravados no banco, ligados à ordem e ao lote.
O Nexxus MES roda no servidor da fábrica, o que pesa onde a internet do chão de fábrica falha, e a integração com o ERP é possível, como projeto com a TI. A Nexxus implanta junto com a fábrica, e o cadastro e o treinamento tiram tempo da qualidade e da produção. A decisão de recolher fica com o POP e com a equipe da fábrica.
Em 2026, a Nexxus também está desenvolvendo um sistema de Boas Práticas de Fabricação (BPF), produto independente do MES, em que a fábrica pode manter o POP de rastreabilidade e recolhimento com controle de versão e o registro de cada simulado, integrável ao MES por projeto.

Nexxus MES
Controle os processos, visualize a operação em tempo real e tome decisões com segurança!
O que fazer com o resultado do simulado de recolhimento?
A rastreabilidade na fábrica de ração se corrige na passagem em que o simulado travou. Transferência de silo sem hora vira campo obrigatório no registro; reprocesso passa a entrar com lote de origem. O lote sorteado no mês seguinte mostra se a correção segurou.
Se hoje você sorteasse um lote expedido na semana passada, em quanto tempo chegaria aos fornecedores e aos clientes? Converse com nossos especialistas e veja como o Nexxus MES apoia a rastreabilidade de cada lote na sua fábrica!
Perguntas frequentes
O que a fábrica de ração precisa registrar para rastrear um lote?
A fábrica de ração precisa registrar o lote do fornecedor e a nota, os silos por onde a matéria-prima passou, o lote pesado em cada ordem, as bateladas de cada lote acabado e cada saída, com carga, data e cliente.
Qual é a diferença entre rastreabilidade e recolhimento?
A rastreabilidade é “a capacidade de identificar a origem e seguir a movimentação de um produto durante as etapas de produção e comercialização e dos insumos utilizados em sua fabricação” (Decreto nº 12.031/2024, art. 10, XXXIII). O recolhimento (recall) é a retirada dos lotes com problema, que o autocontrole precisa prever (art. 40, II).
Por quanto tempo guardar os registros da ração com medicamento?
A fábrica de ração com medicamento guarda os registros de fabricação e transferência por no mínimo 2 anos, em meio físico ou eletrônico auditável que permita rastrear os lotes, pela Portaria SDA nº 798/2023 (art. 42).
Com que frequência a fábrica de ração deve fazer o simulado de recolhimento?
A frequência do simulado de recolhimento não está em nenhuma norma do MAPA localizada até outubro de 2026; a fábrica a define no POP. A prática sugerida é uma rotina mensal, num lote sorteado.
O Nexxus MES faz rastreabilidade de lote?
O Nexxus MES tem a rastreabilidade entre as funções e roda no servidor da fábrica. Conforme o escopo implantado, grava pesagens, tempo de mistura e temperatura da peletização, ligados à ordem e ao lote.